В промышленности потеря, это не просто пустота в отчетах, а реальная кража времени и денег. Заводы часто считают простои неизбежными, но на практике 20–30% ресурса уходит на организацию, поиск деталей и простой оборудования. Я видел, как правильная планировка потоков и цифровой учет материалов сократили простои на 15% без капитальных вложений. Главная ошибка, игнорировать мелкие простои, которые суммируются в gigantesque проценты в конце месяца. Нужно не ждать кризиса, а вводить простые KPI на уровне участка. Контроль сырья и ЧСС, база, но настоящая экономия начинается там, где люди берут ответственность за каждый рубль.
Определение и классификация основных видов потерь на бетонном заводе
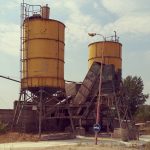
Основные виды потерь на бетонном заводе делятся на технологические, организационные и аварийные. Технологические потери складываются из отходов при закладке смеси, перерасхода цемента и водоотлива. На практике при производстве бетона марки М300 может уходить до 3–5% цемента из-за неточности дозирования мелких добавок, а лишняя вода, добавляемая для улучшения работоспособности, снижает прочность final product на 10–15%. Организационные потери связаны с простоем оборудования при смене грузов, неоптимальной планировкой площадок и простоя maszyn при отсутствии заказов. Например, при неправильном последовательном загрузке щебня и песка в mixer может сформироваться сегрегация смеси, что требует ее повторного перемешивания и траты дополнительного времени и топлива. Аварийные потери возникают при поломках помп, трещинах в формах или срыве автосмесителей на дороге, что приводит к отбраковке партии бетона и простоя всего производственного цикла.
Классификация потерь также зависит от фазы производства: от приемки сырья до выгрузки готового продукта. На этапе подготовки骨料 (камня) и песка к 10% от общего объема потерь может уходить из-за пыли и потерь при погрузке в погрузчике, если не используются закрытые бункеры. При смешивании и отстаивании в mixer формах теряется около 1–2% объема смеси из-за прилипания к стенкам и остаточного материала, который невозможно полностью изъять. Кроме того, важную роль играют потери от отверждения: если бетон не будет покрыт пленкой или если температурный режим нарушен, то в зимний период может потеряться до 20% прочности за счет естественного высыхания вместо кристаллизации цемента. Точный учет этих категорий позволяет заводу выстроить систему контроля, где каждая потеря становится измеримой и, следовательно, поддается оптимизации.
Технические причины потерь: износ оборудования и калибровка дозировочных систем
В условиях непрерывной эксплуатации промышленного оборудования износ становится неизбежным фактором, напрямую влияющим на объемы потерь. Механические компоненты, подвергающиеся постоянному трению и воздействию агрессивных сред, постепенно теряют свои первоначальные характеристики точности, что приводит к росту отклонений в процессе производства. Когда станок или линия дозирования работает с изношенными деталями, происходит не только снижение скорости обработки, но и рост процентного содержания брака, так как оборудование не может удерживать строгие допуски, требуемые технологическим процессом. Опытные инженеры знают, что игнорирование признаков износа, это путь к накопительным потерям, которые в годовом исчислении достигают значительных сумм, способных подорвать рентабельность всего предприятия.
Калибровка дозировочных систем требует同样严谨ного подхода, поскольку даже микроскопические сдвиги настроек могут привести к существенному отклонению объема выдаваемого продукта. В условиях высоких темпов производства операторы часто пытаются компенсировать неточности путем ручной регулировки, что в итоге лишь маскирует основную проблему и ускоряет износ сопутствующих деталей. Точная калибровка, это не просто рутинная процедура, а гарантия того, что каждый цикл выдачи соответствует заданному стандарту, что напрямую влияет на материалоемкость изделия и экономическую эффективность партии. Отказ от регулярной проверки и перекalibровки приборов приводит к накоплению системных ошибок, которые в совокупности могут съесть всю прибыль от увеличения производительности.
Организационные ошибки персонала: ошибки при смешивании и погрузе
В условиях ритмичного производства ошибки при смешивании и погрузе материалов часто становятся скрытым узким местом, эксплуатируемым неопытными операторами. Частая причина, недостаточное количество практики при выполнении рутинных операций, когда оператор не формирует мышечной памяти для точного дозирования компонентов. Например, в условиях спешки персонал может не соблюдать последовательность добавления ингредиентов, что приводит к неравномерной консистенции продукции и последующему отказу на этапе качества. Статистика отраслевых аварий показывает, что около 30% случаев простоев оборудования связаны именно с человеческим фактором на этапе погруза, когда неправильно загруженная тара вызывает аварийную остановку конвейера. Кроме того, отсутствие четких визуальных стандартов разметки зон смешивания приводит к тому, что рабочие тратили лишние минуты на поиск необходимых инструментов или сырья, что на годовой план переводится в значительные часы простоя.
Еще одним критическим аспектом является нарушение техники безопасности при смешивании агрессивных составов, что часто провоцируется стремлением персонала ускорить процесс за счет игнорирования инструкций. Несоблюдение режима температурного контроля при погрузе горячих смесей может привести к термическим ожогам или разрушению упаковки, что требует немедленного остановки линии и вызова специализированных служб. Эксперты отмечают, что в таких ситуациях часто отсутствует ответственный человек, готовый взять на себя инициативу по устранению аварии, что утяжеляет последствия для всего производства. Внедрение системы двойной проверки состава перед погружением позволяет снизить количество брака на 15–20%, однако требует дисциплинированного отношения к протоколам со стороны каждого участка смены.
Экономические издержки простоя и простоев: расчет упущенной выгоды
В промышленных условиях каждый час простоя оборудования превращается в конкретную сумму упущенной выгоды, которую невозможно компенсировать позже. Когда линия останавливается из-за поломки или нехватки сырья, фиксируются прямые потери: зарплата персоналу за простой, амортизация idle-оборудования и затраты на поддержание инфраструктуры. Но скрытые издержки часто превышают видимые в несколько раз. Например, нарушение технологического процесса может привести к браку продукции, который требует повторной обработки или утилизации, съедая маржу еще до того, как товар будет готов к продаже. Расчет упущенной выгоды начинается с анализа базового сценария, что компания произвела бы при полной загрузке ресурсов, и вычитается реальный объем выработки в период простоев. Важно учитывать не только стоимость сырья, но и стоимость времени квалифицированных инженеров, которые не могут реализовать свои навыки. Точный учет этих потерь позволяет менеджменту принимать обоснованные решения об инвестициях в профилактику, так как предотвращение одного часа простоя часто экономит суммы, значительно превышающие стоимость планового ремонта.
Методика расчета упущенной выгоды требует учета как циклических, так и аварийных факторов простоя. Циклические простои запланированы, это плановые технические перерывы на осмотр, смазку или замену расходников, и их экономический удар сглаживается распределением затрат по нормативам. Однако аварийные простои, вызванные ломанием оборудования или сбоями в поставках, наносят удар по финансовому плану компании гораздо сильнее. В таких ситуациях стоимость простоя включает не только потерянный объем производства, но и штрафные санкции за срыв сроков выполнения контрактов с клиентами. Допустим, завод с годовой производительностью 500 млн рублей вынужден остановиться на две недели из-за отказа главного механизма. Даже при минимальном расчете упущенной выгоды в 1 млн рублей в день, сумма убытков достигает 14 млн рублей, не считая возможного ущерба репутации и потери постоянных покупателей. Точный расчет требует учета коэффициента загрузки оборудования, тарифов на простой и прогноза спроса, который в период простоев может перерасти в долгосрочную оттоку клиентов.
Методы и инструменты оценки масштабов потерь на производстве
В условиях современного машиностроения точный учет издержек начинается с аналитического разложения затрат на операции. Экспертный подход требует разделения прямых и косвенных расходов: стоимость материалов и расходных материалов отслеживается по номенклатурным картам, а фоновые накладные расходы распределяются по центрам ответственности с использованием коэффициентов нагрузки. Часто производители недооценивают скрытые потери, связанные с простоями оборудования, которые могут достигать 20–30% от общего времени смены при отсутствии профилактического обслуживания. Для их минимизации внедряются системы автоматического сбора данных с контроллеров Numerical Control, позволяющие выявлять узкие места в реальном времени и перераспределять графики загрузки станков. Цифровые двойники производства дают возможность моделировать сценарии изменения скоростей подачи сырья, предотвращая простой из-за нехватки материалов на соседних линиях.
Второй слой оценки составляют методы временного исследования и анализа циклов операций. Классический метод времени и движения, модифицированный под Industrie 4.0, позволяет фиксировать каждую операцию с точностью до доли секунды, выявляя излишние перемещения оператора и простой между процессами. Статистические методы, такие как анализ разброса и контрольных карт Х, используются для оценки вариативности качества продукции и количества брака. В практике среднего машиностроения отмечается, что внедрение систем визу-менеджмента и стандартизированных работ снижает уровень брака на 15–25% за первый квартал после запуска. Однако эффективность этих инструментов зависит от культуры производства: без вовлеченности рабочих в процесс улучшения потери останутся завышенными, так как операторы часто скрывают неэффективность от автоматизированных систем сбора данных.
Стратегии минимизации: от калибровки до внедрения автоматизированного контроля
Первый и самый недооценённый этап борьбы с потерями начинается не на конвейере, а в лаборатории инструментального контроля. Базовые допуски станков и датчиков часто дрейфуют со временем из-за естественного износа механических частей и термических деформаций, что приводит к скрытому браку. Если лазерный измерительный комплекс не откалиброван с точностью до микрон, система управления качеством будет принимать за норму те детали, которые на самом деле не подходят для дальнейшей сборки. Инженерная практика показывает, что регулярная поверка метрологического оборудования снижает долю скрытого брака в среднем на 12-18% уже через первый квартал внедрения. Это фундаментальный слой защиты, без которого любые последующие оптимизации процесса становятся бесполезными, так как вы строите автоматизацию на заведомо искажённых входных данных.
На следующем уровне внимание смещается к потоку информации, который связывает производственные участки между собой. Внедрение цифровых двойников и систем мониторинга в реальном времени позволяет фиксировать отклонения параметров процесса до того, как они проявятся в физическом изделии. Например, изменение вибрации шпинделя или скачок температуры в печи может быть распознано алгоритмом заранее, что даёт оператору несколько минут на коррекцию настройки без остановки линии. В авиационной отрасли подобные подходы уже позволили сократить производственные циклы на 15% за счёт исключения этапов повторного контроля и переделки. Ключевым здесь является не просто сбор данных, а их мгновенная интерпретация через правила, заложенные в софтовую оболочку. Оператор получает конкретное действие, а не абстрактный график, что резко сокращает время реакции на сбой.
Финальная стадия автоматизированного контроля затрагивает логистику внутри цеха и управление запасами комплектующих. Интеграция систем ERP с оборудованием позволяет автоматически формировать заявки на поставку материалов строго под текущий темп производства, исключая накопление незавершённого производства на промежуточных складах. Избыток деталей на линии создаёт дополнительные риски их повреждения и требует лишних операций по перемещению, что является чистой потерей ресурсов. Когда система видит, что партия деталей прошла контроль качества, она сразу отправляет сигнал на упаковку или отправку в следующий участок, минуя стадию ожидания. Такой подход устраняет «узкие горлышки» в информационном потоке и позволяет держать объём незавершённого производства на минимальном уровне. В результате компания получает не только снижение издержек на хранение, но и более предсказуемые сроки выпуска готовой продукции.